機(jī)加工自動(dòng)化生產(chǎn)線設(shè)計(jì)方法與實(shí)踐
隨著制造業(yè)向智能化、高效化轉(zhuǎn)型,機(jī)加工自動(dòng)化生產(chǎn)線已成為提升生產(chǎn)效率、保證產(chǎn)品質(zhì)量、降低人力成本的核心手段。本文將系統(tǒng)闡述機(jī)加工自動(dòng)化生產(chǎn)線的設(shè)計(jì)方法,重點(diǎn)介紹其自動(dòng)化實(shí)現(xiàn)形式、產(chǎn)線組成、電氣控制系統(tǒng),并結(jié)合具體案例進(jìn)行解析。
一、 自動(dòng)化實(shí)現(xiàn)形式
機(jī)加工自動(dòng)化生產(chǎn)線的自動(dòng)化實(shí)現(xiàn),主要可分為以下三種形式:
- 單元自動(dòng)化:針對(duì)單一工序或工位,采用專用自動(dòng)化設(shè)備(如自動(dòng)上下料機(jī)械手、自動(dòng)檢測(cè)儀)替代人工操作。這是自動(dòng)化的基礎(chǔ)形式,易于實(shí)施和改造。
- 剛性自動(dòng)化生產(chǎn)線:由一系列按固定工藝順序排列的自動(dòng)化專機(jī)組成,通過(guò)輸送裝置(如輥道、鏈板)剛性連接。適用于產(chǎn)品品種單一、批量極大的生產(chǎn)場(chǎng)景,效率極高但柔性差。
- 柔性自動(dòng)化生產(chǎn)線:以數(shù)控加工中心、工業(yè)機(jī)器人和可編程物料搬運(yùn)系統(tǒng)(如AGV/RGV、桁架機(jī)械手)為核心,通過(guò)中央控制系統(tǒng)進(jìn)行調(diào)度。其最大特點(diǎn)是能夠適應(yīng)多品種、中小批量的混流生產(chǎn),通過(guò)更換工裝夾具和加工程序即可切換產(chǎn)品,是當(dāng)前發(fā)展的主流方向。
二、 產(chǎn)線組成
一條典型的機(jī)加工自動(dòng)化生產(chǎn)線通常由以下幾個(gè)子系統(tǒng)構(gòu)成:
- 加工單元:執(zhí)行核心切削、成型等工藝的設(shè)備,如數(shù)控車床、加工中心、磨床、鉆攻中心等。
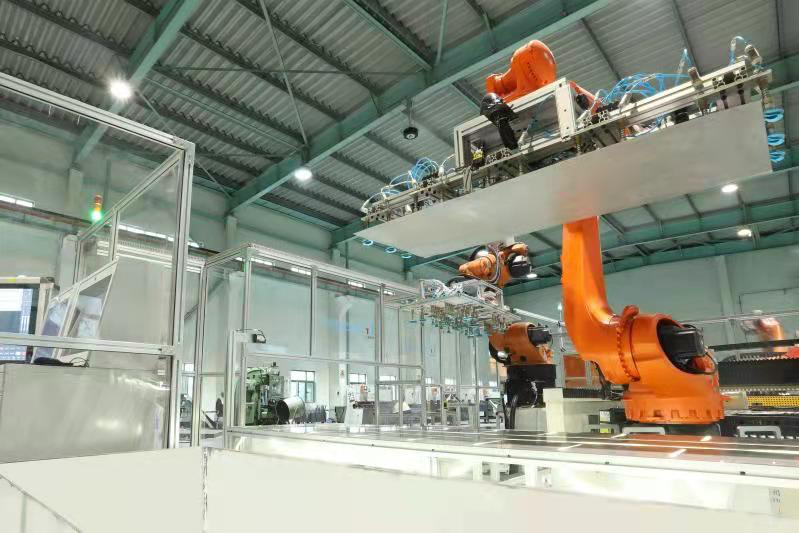
- 物料搬運(yùn)與上下料系統(tǒng):負(fù)責(zé)在工序間及設(shè)備間輸送工件,包括桁架式/關(guān)節(jié)式機(jī)器人、自動(dòng)導(dǎo)引車(AGV)、輥道輸送線、提升機(jī)、料倉(cāng)/料塔等。
- 工件定位與裝夾系統(tǒng):包括標(biāo)準(zhǔn)化夾具、零點(diǎn)定位系統(tǒng)、自動(dòng)快換夾爪等,確保工件在加工和流轉(zhuǎn)過(guò)程中的精確定位。
- 檢測(cè)與監(jiān)控系統(tǒng):集成在線測(cè)量(如觸發(fā)式測(cè)頭、激光掃描儀)、刀具檢測(cè)與壽命管理、設(shè)備狀態(tài)監(jiān)控(振動(dòng)、溫度、壓力)等,實(shí)現(xiàn)質(zhì)量閉環(huán)控制與預(yù)防性維護(hù)。
- 輔助系統(tǒng):如集中排屑與冷卻液處理系統(tǒng)、刀具管理系統(tǒng)、安全防護(hù)欄與光柵等。
三、 電氣控制系統(tǒng)
電氣控制系統(tǒng)是自動(dòng)化生產(chǎn)線的“大腦”和“神經(jīng)”,其設(shè)計(jì)水平直接決定產(chǎn)線的穩(wěn)定性與智能化程度。
- 網(wǎng)絡(luò)架構(gòu):普遍采用工業(yè)以太網(wǎng)(如PROFINET、EtherNet/IP)作為主干,連接PLC主站、HMI人機(jī)界面、伺服驅(qū)動(dòng)器、遠(yuǎn)程IO站及智能設(shè)備。現(xiàn)場(chǎng)層可采用現(xiàn)場(chǎng)總線(如PROFIBUS-DP)或IO-Link連接傳感器、執(zhí)行器。
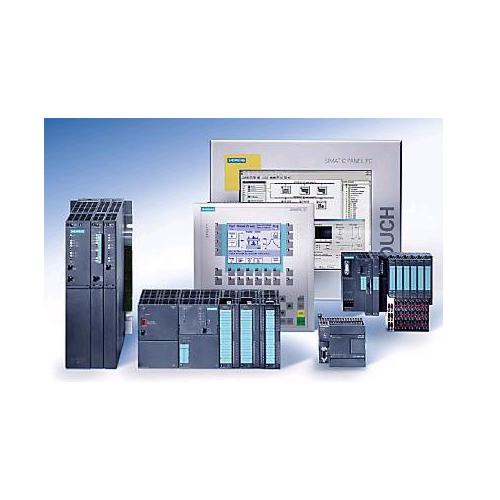
- 核心控制器:通常選用高性能可編程邏輯控制器作為主控單元,負(fù)責(zé)協(xié)調(diào)各設(shè)備動(dòng)作時(shí)序、處理邏輯控制、數(shù)據(jù)采集與通信。對(duì)于復(fù)雜運(yùn)動(dòng)控制,常集成專用運(yùn)動(dòng)控制模塊或采用PC-Based控制。
- 軟件與數(shù)據(jù)管理:
- PLC編程:采用模塊化、標(biāo)準(zhǔn)化編程,便于調(diào)試與維護(hù)。
- SCADA/HMI:開發(fā)集中監(jiān)控界面,實(shí)時(shí)顯示設(shè)備狀態(tài)、生產(chǎn)進(jìn)度、報(bào)警信息,并提供參數(shù)設(shè)置與手動(dòng)操作功能。
- MES/ERP集成:通過(guò)OPC UA等接口與上層制造執(zhí)行系統(tǒng)(MES)或企業(yè)資源計(jì)劃(ERP)系統(tǒng)對(duì)接,實(shí)現(xiàn)生產(chǎn)訂單下發(fā)、物料追溯、績(jī)效分析等。
- 安全控制:遵循相關(guān)安全標(biāo)準(zhǔn)(如ISO 13849),配置安全PLC、安全光幕、安全門鎖、急停按鈕等,構(gòu)建完整的安全回路,保障人員與設(shè)備安全。
四、 具體案例:汽車發(fā)動(dòng)機(jī)缸蓋柔性加工生產(chǎn)線
以某汽車零部件制造商的一條缸蓋加工線為例:
- 產(chǎn)線構(gòu)成:由4臺(tái)五面體加工中心、2臺(tái)專用清洗機(jī)、1臺(tái)在線測(cè)量機(jī)、1套關(guān)節(jié)機(jī)器人上下料系統(tǒng)、1套AGV物料配送系統(tǒng)及中央刀庫(kù)組成。
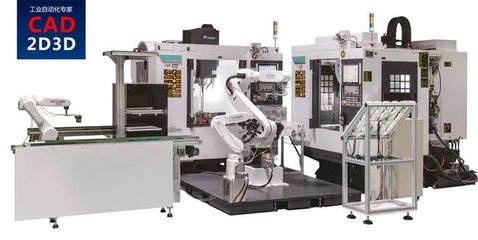
- 自動(dòng)化實(shí)現(xiàn):采用“加工中心集群+中央機(jī)器人”的島式布局。一臺(tái)六軸關(guān)節(jié)機(jī)器人服務(wù)于兩臺(tái)加工中心,負(fù)責(zé)從AGV送來(lái)的托盤上抓取毛坯,完成兩臺(tái)機(jī)床的上下料。加工完成的工件由機(jī)器人放入輸送線,依次進(jìn)入清洗、測(cè)量工位。AGV根據(jù)系統(tǒng)指令自動(dòng)配送毛坯物料與空托盤。
- 電氣控制:以西門子S7-1500系列PLC作為主站,通過(guò)PROFINET網(wǎng)絡(luò)連接各加工中心CNC系統(tǒng)、機(jī)器人控制器、AGV調(diào)度系統(tǒng)、測(cè)量機(jī)及所有IO設(shè)備。上位機(jī)采用WinCC SCADA系統(tǒng)進(jìn)行全線監(jiān)控,并與公司MES系統(tǒng)實(shí)時(shí)通信,接收加工任務(wù)、上報(bào)生產(chǎn)數(shù)據(jù)和質(zhì)量信息。
- 成效:該產(chǎn)線實(shí)現(xiàn)了從毛坯上線到合格品下線的全流程自動(dòng)化,可混線生產(chǎn)三種型號(hào)的缸蓋。相比原有單機(jī)生產(chǎn)模式,生產(chǎn)效率提升約35%,操作人員減少70%,產(chǎn)品一次合格率穩(wěn)定在99.5%以上,顯著提升了企業(yè)的市場(chǎng)競(jìng)爭(zhēng)力。
機(jī)加工自動(dòng)化生產(chǎn)線的設(shè)計(jì)是一個(gè)系統(tǒng)工程,需綜合考慮工藝規(guī)劃、設(shè)備選型、物流方案與控制軟件。未來(lái)的發(fā)展趨勢(shì)是深度融合物聯(lián)網(wǎng)、大數(shù)據(jù)與人工智能技術(shù),構(gòu)建自適應(yīng)、自決策的智能產(chǎn)線,實(shí)現(xiàn)加工過(guò)程的全面數(shù)字化與透明化管理。
最新產(chǎn)品